


Виды неразрушающего контроля сварных швов
Неразрушающий контроль сварных соединений — это комплекс методов, позволяющих оценить качество сварки без повреждения конструкции. Такие методы широко применяются в промышленности для проверки сварных швов на наличие дефектов, обеспечивая надежность и безопасность готовых изделий. В этой статье рассмотрены основные виды неразрушающего контроля сварных швов, их классификация, а также примеры применения в реальных условиях.
Какими способами определяют дефекты швов
Для выявления дефектов сварных соединений применяются неразрушающие методы контроля качества сварных швов, которые позволяют обнаружить внутренние и поверхностные дефекты. К ним относятся трещины, поры, непровары, включения и другие аномалии. Основные методы включают визуальный, ультразвуковой, магнитный, капиллярный и радиографический контроль. Каждый из них имеет свои особенности и области применения, что делает их востребованными в различных отраслях, таких как строительство, машиностроение и энергетика.
Классификация дефектов сварных соединений
Дефекты сварных швов классифицируются по их природе и расположению. Основные виды дефектов:
 Поверхностные дефекты: трещины, подрезы, наплывы, поверхностные поры.
- Внутренние дефекты: поры, шлаковые включения, непровары, внутренние трещины.
- Геометрические дефекты: несоответствие размеров шва, перекосы, неровности. Выявление этих дефектов важно для соответствия стандартам качества сварки, который регламентирует допустимые нормы дефектов в сварных соединениях.
Классификация основных методов неразрушающего контроля
Методы неразрушающего контроля сварных соединений делятся на несколько категорий в зависимости от физических принципов:
- Визуально-измерительный контроль (ВИК).
- Ультразвуковая дефектоскопия (УЗД).
- Магнитная дефектоскопия.
- Капиллярный контроль (цветная дефектоскопия).
- Радиографический контроль (РК).
- Прочие методы, такие как вихретоковый или акустико-эмиссионный контроль. Каждый метод имеет свои преимущества и ограничения, что определяет его выбор для конкретных задач.
Визуально-измерительный контроль (ВИК)
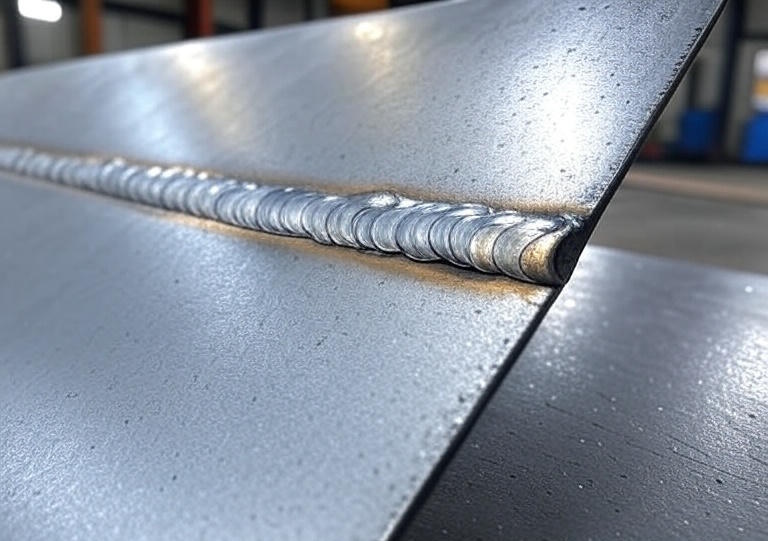
Визуальный контроль сварки — это первичный метод неразрушающего контроля качества сварных швов. Он проводится с использованием простых инструментов, таких как лупы, линейки, шаблоны и штангенциркули. ВИК позволяет выявить поверхностные дефекты, такие как трещины, подрезы или неровности шва. Например, на производстве трубопроводов визуальный контроль применяется для проверки качества швов перед дальнейшими испытаниями. Согласно ГОСТ 3242-79, ВИК обязателен для всех сварных конструкций.
Ультразвуковая диагностика или дефектоскопия (УЗД)
Ультразвуковой контроль (УЗК) использует высокочастотные звуковые волны для обнаружения внутренних дефектов в сварных швах. УЗД эффективна для выявления непроваров, пор, трещин и включений. Метод широко применяется в авиационной и энергетической отраслях, где требуется высокая точность. Например, ультразвуковая дефектоскопия используется для проверки сварных швов на турбинах электростанций. Согласно ГОСТ 14782-86, УЗК должен проводиться квалифицированными специалистами с использованием сертифицированного оборудования.
Магнитная дефектоскопия
Магнитный контроль основан на создании магнитного поля в сварном шве для выявления поверхностных и подповерхностных дефектов. Метод эффективен для ферромагнитных материалов и позволяет обнаружить трещины и поры. Магнитная дефектоскопия часто применяется в машиностроении, например, при контроле сварных швов на рамах тяжелой техники. ГОСТ 21104-87 регламентирует порядок проведения магнитного контроля.
Капиллярный контроль (цветная дефектоскопия)
Капиллярная дефектоскопия используется для выявления поверхностных дефектов, таких как микротрещины и поры, за счет проникновения индикаторной жидкости в дефекты. Метод применяется в авиастроении и судостроении, где проверяются сварные соединения на деталях сложной формы. Например, капиллярный контроль обязателен при проверке сварных швов на топливных баках. ГОСТ 18442-80 определяет требования к проведению капиллярного контроля.
Радиографический контроль сварных швов (РК)
Радиографический метод использует рентгеновское или гамма-излучение для получения изображения внутренней структуры сварного шва. РК эффективен для выявления внутренних дефектов, таких как поры, шлаковые включения и непровары. Метод широко применяется в нефтегазовой отрасли, например, при контроле сварных швов на трубопроводах. ГОСТ 7512-82 устанавливает нормы для радиографического контроля.
Другие способы неразрушающего контроля
Помимо основных методов, существуют и другие виды неразрушающих испытаний:
- Вихретоковый контроль: используется для проверки сварных швов на деталях из проводящих материалов.
- Акустико-эмиссионный контроль: применяется для мониторинга дефектов в процессе эксплуатации конструкции.
- Тепловой контроль: выявляет дефекты за счет анализа теплового излучения. Эти методы применяются реже, но они эффективны в специфических условиях, например, при контроле сварных швов в аэрокосмической отрасли.
Выводы
Неразрушающие методы контроля качества сварных швов играют ключевую роль в обеспечении надежности и безопасности конструкций. Выбор метода зависит от типа материала, условий эксплуатации и требований к точности. Визуальный контроль подходит для первичной проверки, ультразвуковая и радиографическая дефектоскопия — для выявления внутренних дефектов, а магнитный и капиллярный контроль эффективны для поверхностных аномалий. Использование стандартов, таких как ГОСТ, гарантирует достоверность результатов. Применение комбинации методов позволяет добиться максимальной точности и обеспечить высокое качество сварки.
